


Metallivannesahakoneen osat, selitetty osa kerrallaan
Runko, sahapää, vetolaite, ohjaimet, kiristys, ruuvipuristimet, jäähdytysneste ja säätimet – komponenttikohtainen läpikäynti ostajille ja käyttäjille, kirjoitettu myymälästä luettelon sijaan.
Useimmat viat, joista syytetään käyttäjää, ovat komponenttivikoja. Kun leikkaus poikkeaa neliöstä puoli millimetriä 200 millimetrin tangon poikki, tavallisesti syyllisiä ovat kuluneet teräohjaimet, liian kauas työkappaleesta asetetut ohjausvarret tai hallitsemattoman voiman alaisena laskeutuva sahanpää. Kun terät napsahtavat viikkoja aikaisemmin kuin niiden pitäisi, jälki johtaa jännitykseen, jäähdytysnesteeseen tai hampaiden nousuun – lähes koskaan huolimattomalle koneistajalle.
Tämä on käytännön syy näiden komponenttien opettelulle: jokainen tarjouksen suorituskykyluku – suorakulmaisuus, terän käyttöikä, viimeistely, leikkaukset tunnissa – syntyy yhdellä osalla, joka tekee yhtä työtä. Kävele mitä tahansa konetta kiinteässä järjestyksessä, kysy yksi tarkka kysymys kustakin osasta, ja sen todellinen kyky näkyy kauan ennen ensimmäistä testileikkausta.
Runko ja sahanpää: missä jäykkyys on päätetty
Runko on koneen referenssi. Hitsattu, jännitystä kevennetty terässänky kantaa ruuvipuristinta, tukee työkappaletta ja vaimentaa tärinää, joka muuten leviäisi leikkauspintaan. Jos runko taipuu, mikään terä ei pidä suorakulmaista raskaissa osissa.
Sängyn yläpuolella on sahan pää – kotelo, jossa on molemmat pyörät, teräohjaimet ja käyttö. Pään liikkuminen erottaa pääkoneperheet:
- Saksikoneet: pää kääntyy yhdellä saranalla – yksinkertainen ja edullinen, kevyempään ja ajoittaiseen leikkaamiseen.
- Kaksipylväiset koneet: pää kulkee kahdella lineaarisella ohjauspylväällä pitäen terän paineen tasaisena työkappaleen leveydellä; raskaan ja tarkan leikkauksen standardi.
- Gantry-koneet: portaalikehys kattaa työkappaleen ja saha kulkee erittäin suuria poikkileikkauksia pitkin.
- Pystysuorat koneet: terä kulkee työpöydän läpi pitkiä tukia, muotoja ja levyjä varten.
Pilarin jäykkyys ansaitsee hintansa siellä, missä leikkausvoimat ovat suurimmat: jäykkä kaksoispilaripää pitää syöttöpaineen identtisenä ensimmäisestä hampaasta viimeiseen, kun taas taipuva saranapää antaa terän vaeltaa raskaan leikkauksen syveneessä. Alla oleva kone on rakennettu juuri tätä tarkoitusta varten.
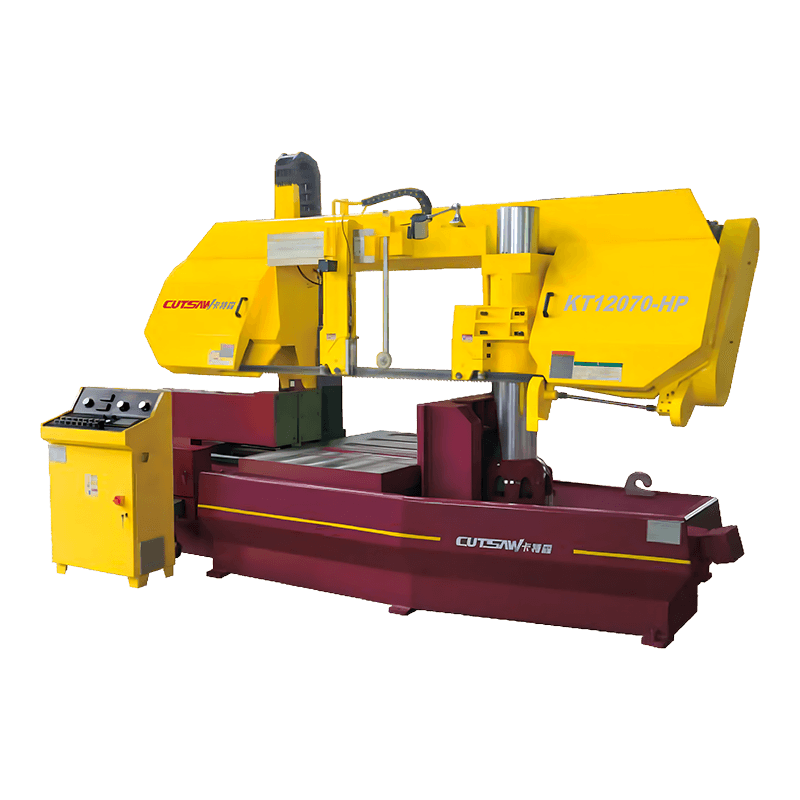 KT12070-HP raskaaseen käyttöön tarkoitettu kaksipylväsvannesaha Kaksoispylväspää pitää syöttöpaineen vakiona suurilla leikkauskuormilla, mikä on juuri edellä kuvattu tehtävä. Jäykkä kaksipylväinen rakenne ja vakaa työpöytä tekevät siitä katsomisen arvoisen, kun terän vajoaminen ja taipuvat kehykset ovat huolenaiheita. Näytä tuote →
Opastamme kaksipylväiset vannesahakoneet kattaa nämä kehystyypit syvemmin.
Ajojärjestelmä: Moottori, pyörät ja terän nopeus
Kaksi pyörää sulkee terän silmukan. Alempi vetopyörä saa voimansa vaihteiston kautta; ylempi välipyörä seuraa terää ja kantaa kiristyslaitteistoa. Niiden välillä voimansiirto – yleensä metallinleikkuukoneiden kierukkavaihteisto – moninkertaistaa vääntömomentin ja pitää terän nopeuden tasaisena täydellä kuormituksella.
Koneita verrattaessa ratkaisevaa on nopeusalue, ei vain moottorin arvo. Bimetalliterät miedolla teräksellä juoksevat tyypillisesti lähellä 60-80 metriä minuutissa, ruostumaton teräs haluaa huomattavasti vähemmän ja alumiini useita kertoja enemmän. Taajuusmuuttujan ansiosta yksi saha palvelee kaikkia kolmea oikein; kiinteänopeuksinen kone uhraa hiljaa terän käyttöiän tai viimeistelyn materiaalista, johon sitä ei ole koskaan viritetty.
Terä, ohjaimet ja kiristys: tarkkuuskolmio
Terä on itsessään komponentti: jatkuva silmukka bimetalli- tai kovametallikärkistä terästä, joka valitaan hammasvälin mukaan niin, että vähintään kolme hammasta jää kiinni leikkaukseen. Mutta terä toimii vain, jos sen kaksi tukikomponenttia ovat oikein.
Terän ohjaimet – kovametallityynyt tai rullakokoonpanot säädettävillä ohjausvarsilla – pitävät teräpalkkia pystyssä suoraan leikkauksen yläpuolella. Kuluneet ohjaimet tai liian kaukana toisistaan olevat varret, anna terän kiertyä; todisteita ovat ajautuminen, viistetyt kasvot ja varhainen hampaiden halkeilu. Terän kiristys pitää nauhan jäykkänä pyörien välillä: hydraulinen kiristys pitää automaattisesti asetetun arvon, kun taas manuaalinen kiristys riippuu käyttäjän huomiosta.
Vannesaha on jännitetty, ohjattu, jatkuvasti jäähdytetty teräslenkki. Kun leikkauslaatu romahtaa, syynä on lähes aina jännitys, ohjaus tai lämpö - tässä järjestyksessä.
Työpöytä, ruuvipuristimet ja materiaalituki
Kiinnitys ratkaisee suorakulmaisuuden yhtä paljon kuin mikä tahansa ohjain. Puristimen on pidettävä työkappale jäykkänä leikkausmomenttia vastaan, ja hydrauliset ruuvipuristimet tekevät sen tasaisella voimalla joka syklissä – yksi syy, miksi ne ovat vakiona automaattisissa koneissa. CNC-malleissa ruuvipenkki itse siirtyy indeksoimaan tangon seuraavaa leikkausta varten.
Kolme tukevaa yksityiskohtaa ansaitsevat tarkan tarkastelun. Kulmakyky — Pyörivä ruuvipenkki tai kääntyvä pää — muuttaa koneen jiirileikkausasemaksi ilman toista asennusta, kuten alla olevassa KT6140X:ssä. Tukirullat Kanna pitkää varastotasoa pöydän kanssa, jotta tanko ei voi heilua uurteen syveneessä. Kimppukiinnitys mahtuu täysi pakkaus pientä putkea tai tankoa, mikä mahdollistaa suurten myymälöiden leikkaamisen jatkuvasti ilman uudelleenlatausta.
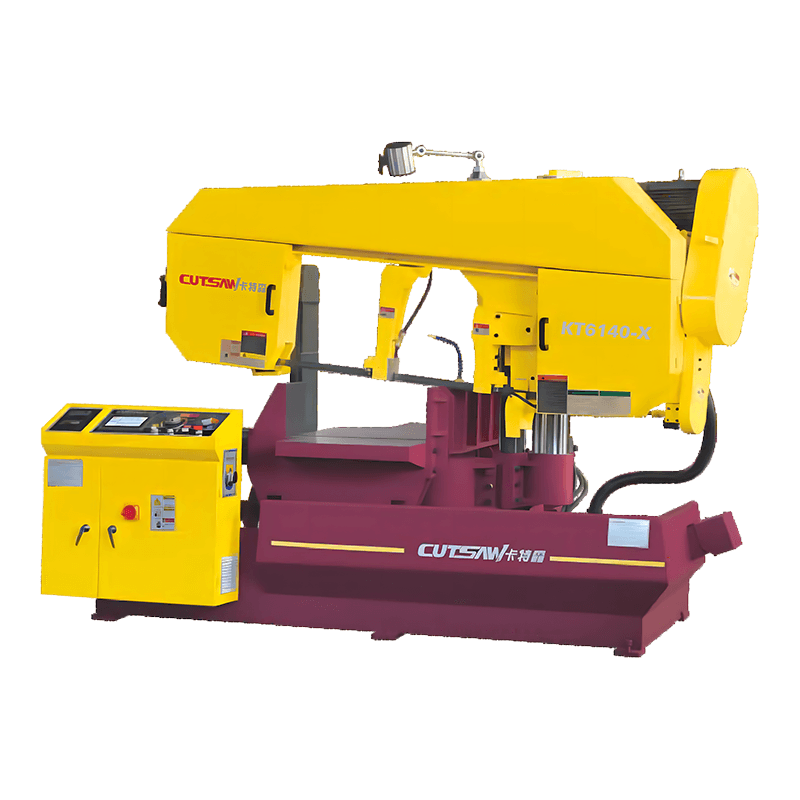 KT6140-X 45 asteen metallileikkauskulmavannesaha Kulmakyvyn ansiosta tämä kone muuttaa yhdestä kokoonpanosta jiirileikkausaseman, joka vastaa yllä kuvattuja tukiyksityiskohtia. Säädettävät leikkauskulmat tarjoavat tarkat viisteet, joten se on käytännöllinen valinta liikkeisiin, jotka leikkaavat kulmia ilman toista konetta. Näytä tuote →
Jäähdytysnestejärjestelmä ja lastunpoisto
Vannesahaus on lämmönhallintaprosessi. Jäähdytysnestejärjestelmä – pumppu, säiliö ja suuttimet – tulvivat terän molemmin puolin, imevät lämpöä hampaista ja huuhtelevat lastuja syövistä, jotta ne eivät leikkaa uudelleen. Vetopyörän teräsharja puhdistaa nauhan jokaisella kierroksella; Suuremmissa automaattikoneissa on lastukuljetin, joka poistaa lastut tuotantoa pysäyttämättä.
Hydrauliikka ja säätimet: Puoliautomaatista CNC:hen
Hydraulivoimayksikkö on koneen lihas: se laskee päätä, puristaa ruuvipuristimen ja käyttää syöttövoimaa. Perusmallit säätelevät syöttöä virtausventtiileillä; jatkuvan kuormituksen ohjaus Sen sijaan tarkkailee leikkausvastusta ja säätää syöttöpainetta reaaliajassa suojaten terää ja viimeistelyä, kun poikkileikkaus muuttuu leikkauksen puolivälissä.
Sen yläpuolella sijaitsevat automaatiokomponentit. Puoliautomaattinen kone pyörittää sahausta, mutta odottaa, että käyttäjä lataa. Täysautomaattinen CNC-kone lisää servosyöttöä, ohjelmoitavan ohjaimen ja käyttöliittymän leikkauspituutta, määrää ja sisäkkäisyyttä varten; mallit, kuten alla oleva KT560NC, lisäävät vaihtuvan taajuuden pyöränkäytön, jotta terän nopeus ja syöttönopeus voidaan sovittaa jokaiseen työhön.
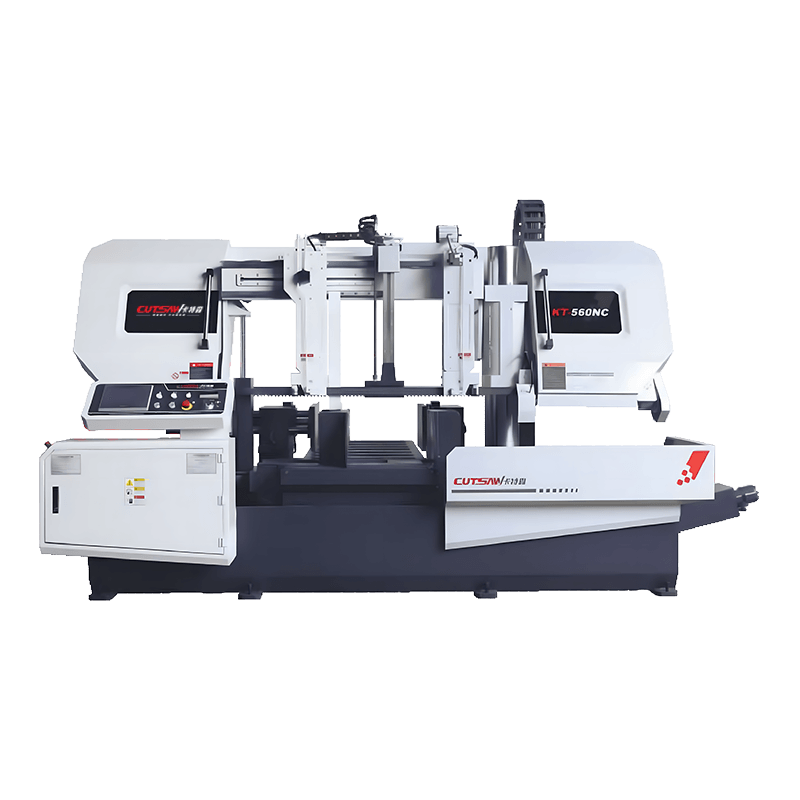 KT-560NC Täysautomaattinen CNC-vaakasaha Täysautomaattisena mallina, jossa on servosyöttö, ohjelmoitava ohjaus ja vaihtuvataajuinen pyöräkäyttö, tämä saha sopii yllä mainittuihin automaatiokomponentteihin. Sen avulla käyttäjät voivat sovittaa terän nopeuden ja syötön jokaiseen työhön ja samalla leikata leikkuupituutta ja määrää ilman valvontaa. Näytä tuote →
Komponenttien tarkistuslista: Mitä tulee tarkistaa ennen ostamista
Käytä komponenttikarttaa tarkastusjaksona. Alla oleva taulukko tiivistää kahdeksan ryhmää ja tarkastukset, jotka paljastavat niiden todellisen tilan esittelykerroksessa.
| Komponentti | Mitä se tekee | Mitä kannattaa tarkistaa ennen ostamista |
|---|---|---|
| Sänky ja runko | Kannattaa ruuvipuristimen ja työkappaleen, vaimentaa tärinää | Hitsattu, jännitystä kevennetty rakenne; oikea pohjan vaaitus |
| Sahan pää ja pylväät | Ohjaa pään kulkua, kuljettaa pyöriä ja ohjaimia | Kaksoispylväät tai jäykkä nivel; tasainen, hallittu laskeutuminen |
| Veto- ja välipyörät | Muotoile ja aja teräsilmukka | Pyörän koko ja suuntaus; vakaa terän seuranta |
| Moottori ja vaihteisto | Toimita vääntömomentti ja terän nopeus | Nopeusalue tai VFD sovitettu materiaalisekoitukseen |
| Terän ohjaimet ja kireys | Pidä teräpalkki pystyssä | Kovametalli- tai rullaohjaimet; hydraulinen kireyden säätö |
| Ruuvisuoja ja materiaalituki | Kiinnitä ja indeksoi työkappale | Hydraulinen ruuvipuristimen voima; kulmakyky; tukirullat |
| Jäähdytysnesteen ja lastun käsittely | Säädä lämpöä ja poista lastut | Suuttimen peitto molemmilla teräkierroksilla; säiliön koko; lastujen kuljetin |
| Hydrauliikka ja CNC | Hallitse syöttövoimaa ja automaatiota | Jatkuva kuormituksen ohjaus; servo rehu; HMI-toiminnot |
Komponenttien yhdistäminen leikkausluetteloosi
Komponenttitieto muuttaa luettelon päätökseksi. Leikkaatko suuria kiinteitä tankoja koko päivän? Pylvään jäykkyys ja vakiokuormitussyöttö hallitsevat. Nippuleikkaava pieni putki? Automaattinen syöttö ja nippujen kiinnitys ovat tärkeämpiä kuin huipputeho. Runkojen kulmaliitokset? Pyörivä ruuvipuristin poistaa koko toisen asennuksen. Levy, palkki ja pitkät rakennetyöt osoittavat kohti pystysuoraa asettelua.
Rakennamme kaikki nämä asettelut talon sisällä a CNC-vannesahan valmistaja sijaitsee Zhejiangissa, Kiinassa – tuotantoa vuodesta 2000, vuosikapasiteetti on 3 600 konetta ja ISO 9001- ja CE-sertifiointi jokaisen lähetyksen takana. Kerro meille materiaalisi, osien kokosi ja päivittäinen tilavuus, niin kartoitamme jokaisen komponenttivalinnan leikkauslistaasi erittelykilpailun sijaan.
Kävele jokaista konetta samassa järjestyksessä: runko, pää, pyörät, veto, ohjaimet, jännitys, ruuvipenkki, jäähdytysneste, säätimet. Pyydä toimittajaa esittelemään jokainen komponentti todellisessa kuormituksessa, ei tyhjäkäynnillä, ja selittämään, miksi jokainen osa on mitoitettu sellaiseksi kuin se on. Kone, joka vastaa selkeästi, on se, joka leikkaa edelleen neliövuosien kuluttua.


